脂肪族ポリウレタン引抜型材の塗装レス化:閉型注湯で連続安定生産を実現する方法
脂肪族ポリウレタン引抜型材はベンゼン環を含まず、耐UV性・耐黄変性に優れるため、成形後そのまま塗装なしで使用できます。塗装レス化の鍵は閉型注湯の配合精度、密閉搬送、連続安定性にあります。本記事では3つの核心指標と導入のポイントを解説します。
屋外で使われる型材は、紫外線・雨・温度差の繰り返しにさらされます。従来は押出や引抜の後に塗装を施すのが一般的でした。塗装は確かに劣化を遅らせますが、工程が多くVOC排出も増え、傷が付くとそこが劣化の起点になってしまいます。脂肪族ポリウレタン引抜型材は別のアプローチを取ります。材料自体が耐候性を持つため、成形後すぐに使用でき、塗装工程を丸ごと省けます。
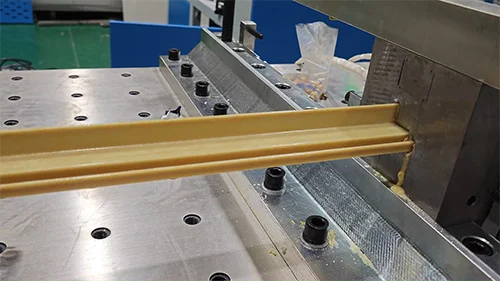
脂肪族系が塗装レスを実現できる理由
一般的な芳香族ポリウレタンの分子構造にはベンゼン環が含まれ、紫外線を受けると光酸化しやすくなります。外観的には黄変・チョーキング・光沢低下として現れます。脂肪族ポリウレタンはベンゼン環を含まないイソシアネート系を採用しており、光安定性が格段に優れます。長期の屋外使用でも色と表面状態が安定するため、塗装で紫外線を「遮る」必要がありません。
また、ポリウレタン系は靭性が高く硬化収縮が小さいため、ガラス繊維との界面接着が密接になります。表面が緻密で空隙が少ないことも、塗装レス化の前提条件です。
材料の耐候性は製品の耐候性ではない
どんなに優れた樹脂でも、注湯工程で気泡・水分の混入や計量誤差が生じれば、製品表面に気泡・ドライヤーン・フローマーク・色ムラが発生します。こうした欠陥は配合では補えず、後工程の研磨・塗装による補修しかありません。それでは塗装レス化の意味が失われます。
つまり塗装レス化は、単一の材料指標ではなく、引抜ライン全体の安定性、とりわけ二液性樹脂の計量・混合・搬送にかかっています。
閉型注湯で押さえるべき3つの指標
配合精度。ポリウレタンのA剤・B剤の比率誤差は、硬化度と表面状態に直接現れます。比率が低いと硬化不足で表面がベタつき、高いと脆くなり割れやすくなります。PLC制御の二液システムでは配合精度を通常±1%以内に保て、長時間運転でもドリフトしないことが求められます。
密閉搬送。ポリウレタンは湿気に敏感で、搬送中に空気に触れると吸湿して気泡や硬化異常を起こしやすくなります。閉型注湯なら樹脂はタンクから金型まで全行程が密閉され、空気との接触を防ぐとともに、揮発物による工場環境への影響も抑えられます。
連続運転。引抜は連続プロセスであり、注湯の圧力変動や流量脈動が生じると型材に周期的な欠陥が現れます。サーボ計量とクローズドループ圧力制御によって、24時間連続生産でも吐出量が安定し、断面が均一になります。
優先的に検討したい用途
太陽光パネル枠:長期の耐候性・耐食性が必要で、塗装コストも削減したい;
建築用サッシ型材:色安定性が重視され、露出面の黄変が許されない;
ケーブルラック・支持材:屋外や湿潤環境で使われ、メンテナンス周期を長くしたい;
炭素繊維などの高性能引抜製品:表面品質が後工程の組立や外観に直結する。
導入前のチェックポイント
まず樹脂の可使時間と金型温度の許容範囲を確認し、そのうえで注湯圧力とライン速度を決める。すべての系に同じパラメータを当てはめない;
初回の試作では表面を重点的に確認する。気泡・ドライヤーン・フローマークは運転開始後十数分で現れることが多い;
配合比・樹脂温度・圧力をトレーサブルな記録として残す。ロット間の色差が生じたときに比較の根拠になる;
停止後はミキシングヘッドを速やかに洗浄する。ポリウレタンが混合室内でゲル化すると、分解洗浄のコストは日常メンテナンスをはるかに上回る。
塗装レス化は単なる材料のセールスポイントではなく、材料系と注湯プロセスの組み合わせが生み出す成果です。引抜ラインにとって樹脂選定は第一歩にすぎません。二液の配合・密閉・連続安定性を確実にすれば、塗装レス型材の安定量産が初めて実現します。
機械構成のご相談は?
情報を残していただければ、エンジニアが12時間以内にご連絡いたします。