引抜成形プロセス
引抜成形の全工程(繊維供給・樹脂含浸・予備成形・加熱硬化・引抜き切断)を解説し、引抜速度・硬化温度・樹脂含有率などの主要パラメータ、プロセスの特長と適用範囲をまとめました。
引抜成形は、ガラス繊維や炭素繊維などの強化材と樹脂を複合した複合材料の代表的な連続成形プロセスです。「引抜き→含浸→賦形→硬化→切断」という一連の流れで、線形・等断面の製品を効率よく生産します。含浸の度合いと硬化速度を精密に管理することが、安定した品質の鍵となります。
1. 主要な工程
強化材の供給:クリールから連続した繊維束(ガラス繊維、炭素繊維など)や繊維マットを引き出します。張力制御装置で張力を一定に保ち、繊維のたるみや破断を防ぎ、均一な含浸の下地をつくります。
樹脂含浸:繊維束を樹脂槽へ導き、エポキシ樹脂や不飽和ポリエステル樹脂などの液状樹脂を繊維に十分に含ませます。ガイドローラで繊維の配置を整え、各繊維に樹脂を均一に付着させます。含浸時間を管理し、樹脂の過多・不足を防ぎます。
予備成形と余剰樹脂の除去:含浸後の繊維束を予備成形型へ通します。型の内腔は製品断面に近い形状(やや大きめ)で、余剰樹脂を絞り出して気泡を減らすと同時に、繊維を設計どおりの方向に配列し、硬化・賦形の準備を整えます。
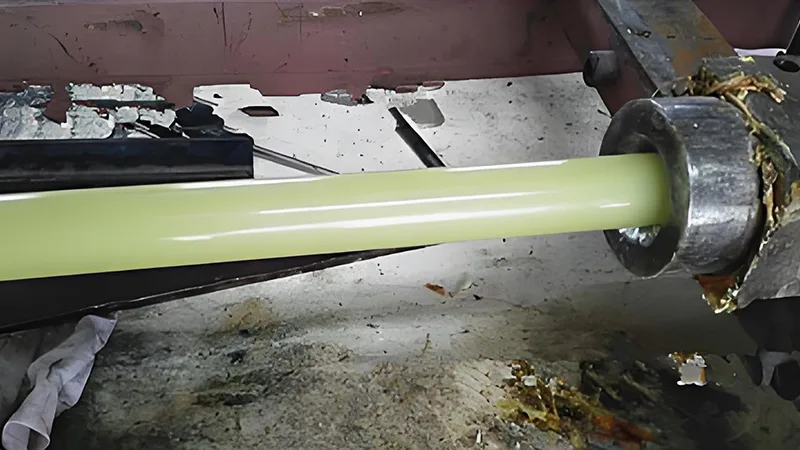
加熱硬化:予備成形後の繊維・樹脂複合体を加熱硬化型へ送ります。型は電気ヒーターや熱油などで設定温度(樹脂の種類に応じ概ね80~160℃)に保たれ、樹脂は型内で架橋反応を起こして徐々に硬化します。硬化時間は引抜速度に合わせ、型から出た時点で完全に硬化するようにします。
引抜きと切断:硬化した連続製品を引抜機(クローラ式が多く、引抜力が均一)で安定的に引き出し、自動切断機で設定長さに切断して完成品とします。
2. 主要なプロセスパラメータ
引抜速度:硬化速度と整合させる必要があり、速すぎると硬化不足、遅すぎると生産効率が低下します。実際の生産では樹脂の硬化特性に基づき、0.5~5m/minに設定するのが一般的です。
硬化温度:段階制御が望ましく(例:低温で予備硬化、その後高温で完全硬化)、高温すぎる樹脂の分解や、低温すぎる硬化時間の長期化を防ぎます。
樹脂含有率:予備成形型の押圧力と樹脂槽の液位で調整します。製品の樹脂含有率は通常30%~50%で、この比率が強度と耐食性を左右します。
3. 特長と適用範囲
自動化度が高く連続生産が可能で、生産効率に優れます。製品は繊維配列が整い、高強度で品質のばらつきが小さく、材料ロスも少ないのが特長です。主にFRP防食パイプ、ケーブルラック、建築用形材、風力ブレードの支持材など、線形・等断面の複合材料製品に用いられ、化学、建築、新エネルギー、交通などの分野で広く活用されています。
機械構成のご相談は?
情報を残していただければ、エンジニアが12時間以内にご連絡いたします。