高圧変圧器・計器用変成器の真空注型 工程上の注意点
エポキシ樹脂の真空注型は、高圧変圧器や計器用変成器の製造における中核工程です。真空注型により絶縁材料をコイルと金型の隙間に均一に充填し、硬化後に緻密な絶縁構造を形成することで、長期の高電圧運転下での安全性と安定性を確保します。
エポキシ樹脂の真空注型は、高圧変圧器や計器用変成器の製造における中核工程です。真空注型により絶縁材料をコイルと金型の隙間に均一に充填し、硬化後に緻密な絶縁構造を形成することで、長期の高電圧運転下での安全性と安定性を確保します。この工程は材料管理、金型準備、真空制御、注型操作、硬化養生など多岐にわたり、各段階に注意すべき要点があります。
一、材料の管理と準備
エポキシ樹脂注型に用いる材料は、そのまま使えるものではなく、事前の適切な処理が必要です。樹脂、硬化剤、充填材の乾燥状態は、注型後の製品内部に気泡や弱点が生じるかどうかに直結します。材料が吸湿していると、水分が後の真空環境下で気化し、硬化後の絶縁体内部に残留して電気性能の隐患となります。
そのため、材料は乾燥した風通しの良い倉庫に保管し、開封後はできるだけ早く使い切り、使い切れなかった分は厳重に密封保管します。使用前には通常、樹脂と充填材を予熱処理して、含まれる可能性のある湿気を除去します。同時に、材料に混入している可能性のある機械的不純物もろ過によって除去し、注型システムに入る材料の純度と均一性を確保します。
二、金型とコイルの予熱処理
金型とコイルの予熱は軽視されがちですが、最終製品の品質に大きな影響を与えます。冷たい金型に高温の樹脂が触れると、接触面で樹脂が急激に冷えて流動性が低下し、細かい隙間を十分に充填できなくなります。コイル内部に湿気や溶剤が残っていると、高温の注型材に触れた際に揮発し、製品内部に気泡が生じます。
そのため、注型前に金型とコイルは通常、オーブンに入れて適切な温度で予熱し、温度が均一に行き渡るまで十分な時間を保持します。予熱後のコイルは直ちに金型に組み込み、注型を行い、空気中に長時間放置して再吸湿するのを避けます。この段階の鍵は、金型、コイル、注型材の三者間の温度差をできるだけ小さくし、温度差による悪影響を減らすことです。
三、真空環境の構築
真空環境は、エポキシ樹脂真空注型を常圧注型と区別する根本的な要素です。高真空下では、材料内部に溶解したガスや撹拌時に巻き込まれた空気が引き出され、同時に樹脂が真空の作用によりコイルのターン間や層間などの微細な隙間へより良く浸透します。
真空引きの過程では、真空度の上昇速度と最終到達真空度に注意が必要です。真空システムの密閉不良や真空ポンプの性能低下があると、気泡を効果的に除去できません。また、真空引き中は材料の液面変化を観察し、真空度が高すぎて材料中の低分子成分が過度に揮発し、材料配合が変化するのを防ぎます。真空確立後は通常、一定時間保持して気泡を十分に除去してから注型操作を行います。
四、注型工程の要点
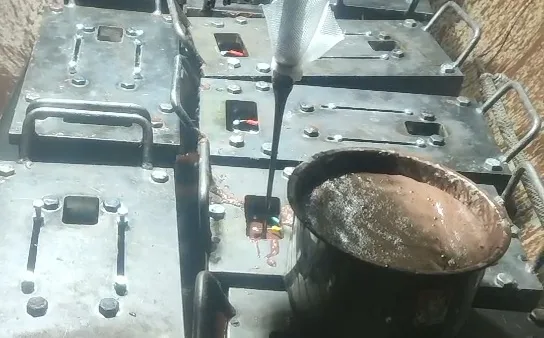
注型操作は工程全体の中で最も直感的で、経験が問われる段階です。混合した樹脂を金型に注入する際、流速が速すぎると乱流が生じて空気を巻き込み、逆に遅すぎると樹脂が注型途中でゲル化する恐れがあります。一般的な方法は、樹脂を金型内壁に沿ってゆっくり流し、液面を安定して上昇させ、金型内の空気を層ごとに排出することです。
一部の製造工程では、真空引き後にタンク内へ一定圧力の絶縁保護ガスを充填してから注型します。この方法の利点は、構造が複雑で樹脂が充填しにくい死角部分に保護ガスが充填され、硬化後の絶縁性能が向上することです。注型完了後、場合によっては短時間の二次真空引きを行い、注入済み樹脂の最終脱泡処理を行います。
五、硬化過程の養生
樹脂注型完了後、単に放置して硬化を待てばよいわけではありません。硬化過程は樹脂が液体から固体へ変化する段階で、化学収縮と発熱が起こります。硬化温度が高すぎたり昇温が速すぎたりすると、収縮応力が解放されずに製品内部に微細な亀裂が生じ、高電圧下で亀裂が徐々に進展して最終的に絶縁破壊につながります。
そのため、合理的な硬化制度は通常、段階的な昇温方式を採用し、樹脂を低温で初期ゲル化させてから徐々に温度を上げて最終硬化させます。硬化過程全体は十分な時間をかけて、樹脂が完全に反応し、期待する機械的強度と電気的性能に達するようにします。硬化完了後は、室温までゆっくり冷却してから脱型し、温度差が大きすぎて新たな応力が生じるのを防ぎます。
六、よくある問題とその予防
真空注型工程で比較的よく見られる品質問題には、気泡残留、表面亀裂、部分放電超過などがあります。気泡問題は材料の吸湿、真空度不足、注型速度の不適切さに起因することが多く、亀裂は硬化温度曲線の不合理や冷却速度の速さに関係し、部分放電超過は絶縁体内部の微小欠陥や不純物が原因である可能性があります。
これらの問題に対しては、予防が事後対策より重要です。材料の入荷検査と使用前処理を徹底し、真空システムを良好な状態に保ち、工程規程に従って注型と硬化の温度・時間を厳格に管理することが、製品品質を保証する基本的前提です。同時に、各バッチ製品の工程記録を作成し、問題発生時の原因追跡と迅速な調整を可能にします。
七、作業環境の基本要件
エポキシ樹脂注型は環境条件に対する一定の要件があります。空気中の水分は材料に吸収されるため、作業場の湿度は低く保つ必要があります。温度が低すぎると樹脂粘度が増加して流動性が悪くなり、注型効果に影響します。また、注型エリアは清潔に保ち、空気中に浮遊する粉塵粒子を減らす必要があります。これらの粒子が樹脂に落ちると、絶縁内部の不純物となります。
注型作業場には温湿度制御装置を設置し、定期的に作業環境の清掃・保守を行うことを推奨します。作業者は帯電防止作業服を着用し、保護具を着用して、自身の安全を守るとともに、人為的要因による製品清浄度への影響を低減します。
エポキシ樹脂真空注型工程の各段階は相互に関連しており、いずれかの細部の不注意が最終製品の絶縁性能と使用寿命に影響を与える可能性があります。高圧変圧器や計器用変成器のような電気的信頼性が極めて高い設備では、工程管理に持続的な注意と経験の蓄積が必要です。日常業務で規範的な操作、細やかな観察、適時の記録を心がけることで、製品品質の長期的な安定を確保できます。
機械構成のご相談は?
情報を残していただければ、エンジニアが12時間以内にご連絡いたします。