引抜成形のメリット・デメリット
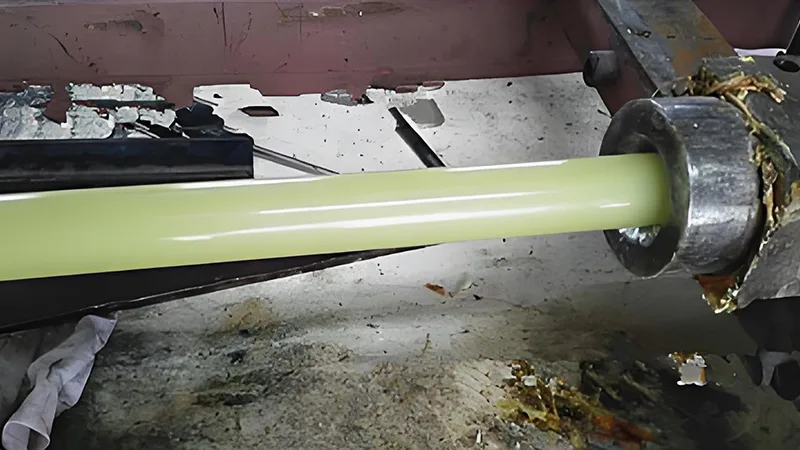
引抜成形は、連続繊維束に樹脂を含浸させ、加熱金型で硬化しながら連続的に引き抜き、等断面の複合材製品を製造する連続工法です。
引抜成形は、等断面の複合材製品を連続製造する工法です。生産性、品質、材料歩留まり、自動化で優れる一方、形状、投資、金型、原料適性に制約があります。
一、主なメリット
生産性が高く、連続大量生産に最適。繊維導入から切断まで自動で途切れなく稼働し、等断面の直線製品では手積みなどのバッチ工法を大きく上回ります。
品質が安定し、性能の信頼性が高い。繊維配向が整い、樹脂分布が均一で含有率も制御しやすく、気泡やシワが少ないため、ロット間の引張・曲げ特性のばらつきが小さくなります。
材料ロスが少ない。プリフォーム段階で樹脂量を精密に制御でき、連続運転により端材も削減。手作業の積層より省材料です。
省人化・自動化が容易。糸出し、含浸、プリフォーム、加熱硬化、引抜、切断を設備が担うため、人件費を抑え、人為的ばらつきも低減します。
長尺品に強い。引抜と硬化が連続するため、数メートルから数十メートルの条材を継ぎ目なく一括製造でき、パイプや形材に適します。
二、主なデメリット
製品断面が限定される。通常は断面一定の直線品(パイプ、ロッド、形材)に限られ、異形・曲面・可変断面の加工は難しく、適用範囲が狭くなります。
設備投資が大きい。クリール、含浸槽、プリフォーム型、加熱硬化型、引抜機、切断機など専用装置が必須で、初期導入・ライン構築コストが高く、中小企業には負担となります。
金型の専用性が高い。断面ごとに金型が必要で、品種変更のたびに設計・製作が発生。コスト増と切替時間の長期化を招き、小ロット多品種生産には不向きです。
原料選定に制約がある。一般にガラス繊維や炭素繊維などの連続繊維束が必要で、チョップドファイバーや織物は使いにくく、樹脂も引抜に適した流動性と硬化速度が求められ、選択肢が限られます。
工程の柔軟性が低い。引抜速度や硬化温度は断面と樹脂系に合わせる必要があり、一度決めた生産条件の変更や品種切替が難しく、初期の工程設計への依存度が高くなります。
総じて、引抜成形は大量・固定断面・長尺の直線複合材製品に適します。複雑形状、小ロット、頻繁な品種切替の場合は、経済性と適合性を慎重に評価する必要があります。
機械構成のご相談は?
情報を残していただければ、エンジニアが12時間以内にご連絡いたします。